Как вы планируете минимальный заказ и время выполнения латунной бронзовой задвижки?
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-30 Происхождение:Работает


Закупка промышленных клапанов требует баланса между минимальным объемом заказа (MOQ) и жесткими сроками производства и доставки. Вы хотите избежать связывания избыточного капитала. Вы также должны предотвратить критические дефициты в проектах. Балансирование этих двух переменных представляет собой серьезную задачу для специалистов по цепочке поставок. Неправильный расчет сроков для промышленной или водопроводной арматуры может легко нарушить графики проектов стоимостью в несколько миллионов долларов. И наоборот, игнорирование ограничений производителя по минимальному заказу быстро приводит к увеличению затрат на единицу продукции. Это вредит вашей прибыли. В нашей статье представлена конкретная основа, подкрепленная данными. Мы поможем вам рассчитать реалистичные сроки выполнения заказов и договориться о более выгодных MOQ. Мы также покажем вам, как проверять партнеров-производителей для оптовых заказов клапанов. Вы узнаете конкретные металлургические факторы, вызывающие задержки производства. Вы также узнаете, как правильно структурировать свой следующий заказ на покупку.
Ключевые выводы
- Стандартные готовые клапаны предлагают более низкие минимальный объем заказа и время выполнения заказа 2–4 недели, в то время как OEM/индивидуальные спецификации требуют 8–12+ недель из-за этапов оснастки и литья.
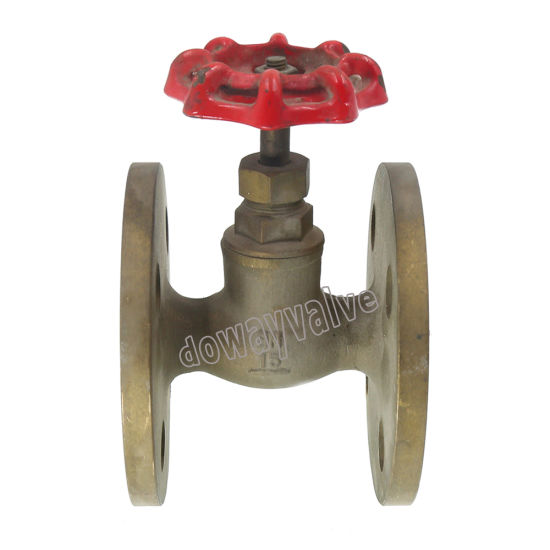
- Выбор материалов напрямую влияет на производственные графики; сложные отливки (например, бронзовая задвижка от фланца к фланцу) по своей сути требуют более длительных циклов охлаждения и механической обработки.
- Оценка запасов сырья и возможностей внутреннего тестирования поставщика имеет решающее значение для точного прогнозирования сроков поставки.
- Структурирование общих заказов на поставку с поэтапными поставками может удовлетворить высокие объемы минимального заказа, одновременно облегчая движение денежных средств и снижая нагрузку на складирование.
1. Как характеристики латунной бронзовой задвижки определяют минимальный заказ
Технические характеристики вашего клапана напрямую влияют на минимальный заказ производителя. Предприятия основывают эти объемы на физических ограничениях производства, а не на произвольных целях продаж. Понимание этих операционных ограничений поможет вам договориться о гораздо более выгодных условиях.
Стандартный и нестандартный инструмент
Стандартные конфигурации в значительной степени используют существующие формы. Клапаны со стандартными соединениями NPT или дополнительными соединениями позволяют производителям принимать более низкие MOQ. Эти цифры часто составляют от 500 до 1000 штук. Завод уже владеет оснасткой. Они могут легко вписать ваш заказ в стандартный производственный цикл. OEM-конструкции рассказывают совсем другую историю. Нестандартные формы корпуса или уникальная резьба требуют совершенно нового инструмента. Заводы должны обработать новые формы до начала литья. Производители увеличивают минимальный заказ, чтобы оправдать первоначальные затраты на установку. Они просто не могут приостановить свои основные производственные линии для изготовления небольшой индивидуальной партии.
Требования соответствия материалов
Выбор материала сильно влияет на требования к минимальному объему. Указание соответствия требованиям «Без свинца» меняет всю производственную среду. Такие стандарты, как NSF/ANSI 61, требуют строгой чистоты материалов. Некоторые латунные сплавы, устойчивые к обесцинкованию (DZR), ограничивают источники сырья. Заводы должны предотвращать перекрестное загрязнение. Они часто выделяют специальные печи исключительно для производства бессвинцовой продукции. Они должны тщательно очищать оборудование между различными партиями сплавов. Этот интенсивный процесс требует более крупных обязательств. Вы не можете заказать всего 200 единиц узкоспециализированного сплава ДЗР. Завод потеряет значительные деньги только на замене печи.
Факторы размера и веса
Физические размеры диктуют использование сырья. Более тяжелые клапаны большего диаметра потребляют значительно больше металла на единицу. Производители редко рассчитывают минимальный объем заказа на основе строгого количества единиц для крупных товаров. Вместо этого они основывают минимальный объем заказа на общем тоннаже сырья. Они рассчитывают количество латуни или бронзы, выплавляемое за один цикл печи.
- Для небольших 1/2-дюймовых клапанов может потребоваться минимальный заказ на 2000 единиц, чтобы обеспечить минимальный вес расплава.
- Для больших 4-дюймовых промышленных клапанов может потребоваться минимальный заказ всего на 200 единиц.
- Производительность печи в конечном итоге определяет требуемый размер партии.
Вы должны привести объем вашего заказа в соответствие с этими циклами печи. Этот стратегический подход сводит к минимуму потери энергии и максимизирует эффективность производства.
2. Разбивка графика производственного цикла
Точное прогнозирование требует понимания поэтапного производственного процесса. Задержки на одном этапе автоматически отодвигают весь график поставок. Создание временных буферов обеспечивает безопасность ваших проектов.
Поиск сырья и подготовка слитков (1–3 недели)
Производство начинается задолго до того, как расплавится какой-либо металл. Заводы во многом зависят от глобальных цепочек поставок меди и цинка. Колебания рынка могут задержать поставки сырья на заводы. Поставщики должны в первую очередь обеспечить высококачественные слитки. Затем они готовят эти слитки для конкретной смеси сплавов. Проверка поступающего сырья требует дополнительного времени. Группы контроля качества должны проверять химический состав с помощью спектрометров.
Ограничения литья и ковки (2–4 недели)
Формирование корпуса клапана остается наиболее трудоемким этапом. В стандартных латунных клапанах часто используется процесс быстрой ковки. При ковке к нагретым латунным стержням применяется высокое давление. Этот процесс движется невероятно быстро. Он создает прочные и плотные тела клапанов за считанные секунды. Однако более крупные бронзовые конфигурации требуют совершенно иного подхода. Производители должны использовать более медленные процессы литья в пески. Проектирование и изготовление сложной бронзовой задвижки от фланца к фланцу занимает значительное время. Литье в песок предполагает создание одноразовых форм. Расплавленная бронза требует более длительных циклов охлаждения. Спешка на этом этапе приводит к внутренним стрессовым переломам.
Обработка и сборка (2–3 недели)
Следующим этапом черновые отливки поступают в цех механической обработки с ЧПУ. Заводы нарезают точную резьбу и гладкие посадочные поверхности. Узкие места обработки на станках с ЧПУ часто возникают в пиковые сезоны. Каждая машина может обрабатывать только определенное количество единиц продукции в час. После механической обработки рабочие собирают внутренние компоненты. Штока, клинья и крышки устанавливают вручную. Правильная сборка требует квалифицированного труда для обеспечения жестких допусков.
Тестирование, контроль качества и упаковка (1–2 недели)
Обеспечение качества является последним производственным препятствием. Технические специалисты подвергают клапаны строгим гидростатическим и пневматическим испытаниям под давлением. Они проверяют герметичность корпуса и целостность седла. Неисправные агрегаты отправляются на переработку. Затем завод готовит необходимую документацию. Надежная упаковка объемных металлических предметов требует времени. Поддоны должны подвергаться структурному усилению, чтобы выдерживать тяжелые транспортные грузы.
Разбивочная диаграмма сроков производства.| Этап производства | . Ориентировочные сроки. | Ключевые риски, связанные с узкими местами |
|---|---|---|
| Поиск сырья | 1–3 недели | Глобальный дефицит меди/цинка, таможенные задержки слитков |
| Литье и ковка | 2–4 недели | Время охлаждения, сложное создание песчаных форм |
| Обработка и сборка | 2–3 недели | Наличие станков с ЧПУ, нехватка квалифицированной рабочей силы |
| Тестирование и упаковка | 1–2 недели | Неудачные гидростатические испытания, необходимость в специализированных ящиках |
3. Доставка и логистика: учет транзита в вашем графике закупок
Завершение производства — это только половина пути. Переменные транзита могут легко удвоить общее время выполнения заказа. Команды по закупкам должны создать реалистичные резервы для морских перевозок и таможенного оформления.
Сроки FOB и CIF
Понимание Инкотермс в области судоходства позволяет избежать аварийных ситуаций. FOB (Free on Board) означает, что фабрика доставляет товар в порт отправления. Ваш экспедитор возьмет на себя остальную часть пути. Указанное производителем время выполнения заказа обычно заканчивается на условиях FOB. CIF (стоимость, страхование и фрахт) означает, что поставщик осуществляет доставку в порт назначения. Однако ни один из этих терминов не учитывает конечный внутренний транзит. Вы должны рассчитать разницу между фактической доставкой на ваш склад и фактической доставкой на условиях франко-завод.
Реалии морских перевозок
Перевозка тяжелых металлов воздушным транспортом обходится слишком дорого. При крупных заказах клапанов вам придется полагаться на морские перевозки. Базовое время доставки из крупных производственных центров Азии в Северную Америку или Европу занимает примерно 4–6 недель. График движения судов постоянно меняется. Перегруженность портов терминалов отправления или прибытия приводит к непредсказуемым задержкам. Не думайте, что судно отправляется в день прибытия вашего груза в порт. Одна только консолидация контейнеров может занять целую неделю.
Таможенные и портовые задержки
Оформление импорта представляет собой еще одну важную переменную. Таможенные агенты регулярно проверяют грузы тяжелой промышленности. Вы всегда должны добавлять 10–15% запаса времени к своему общему графику. Этот буфер обычно составляет от 7 до 10 дополнительных дней. Это учитывает препятствия при таможенном оформлении импорта и разгрузке контейнеров. Внутренний транзит на последней миле железнодорожным или автомобильным транспортом также сталкивается с нехваткой водителей. Планирование этих задержек гарантирует, что ваши монтажные бригады никогда не будут ждать недостающие детали.
4. Как оценить поставщика латунных бронзовых задвижек для оптовых заказов
Поиск надежного партнера требует тщательной проверки. Вы должны просмотреть отполированные веб-сайты и проверить реальные производственные возможности. Ненадежный партнер будет постоянно срывать сроки и производить некачественные комплектующие.
Производственная мощность в сравнении с заявленными сроками выполнения заказов
Многие торговые компании выдают себя за прямых производителей. Они обещают быструю доставку, но передают фактическую работу на аутсорсинг. Вы должны тщательно проверить потенциального поставщика латунных бронзовых задвижек . Запросите подробные списки оборудования заранее. Спросите конкретное количество станков с ЧПУ, на которых они работают. Узнайте о мощности их печей и суточных лимитах плавки. Сравнение их физического оборудования с заявленными сроками выполнения показывает их истинные возможности. Не принимайте поверхностных обещаний. Закажите видеоэкскурсии по цеху во время активной производственной смены.
Инженерно-техническая поддержка
Мощная техническая поддержка ускоряет этап технического утверждения. Сложные проекты требуют обширной документации до начала закупок. Ищите поставщиков, предоставляющих богатые цифровые активы. Они должны предлагать листы подачи заявок, отчеты об испытаниях материалов и 3D-модели BIM. Предоставление подробных технических характеристик задвижек из латуни и бронзы доказывает их техническую зрелость. Такая прозрачность позволяет вашим инженерам быстро проверять совместимость системы. Поставщики, у которых нет этих документов, часто испытывают трудности со строгим контролем качества.
Внутренние и аутсорсинговые процессы
Фрагментированные цепочки поставок резко увеличивают время выполнения заказов. Некоторые предприятия отливают металл, но механическую обработку и испытания передают на аутсорсинг. Перемещение тяжелых литых тел между различными объектами приводит к огромным задержкам. Погода, забастовки транспорта или недопонимание могут сорвать передачу. Поставщики, которые занимаются литьем, механической обработкой и испытаниями под одной крышей, работают намного лучше. У них меньше задержек между учреждениями. Они также поддерживают более жесткий контроль над параметрами качества. Такая вертикальная интеграция позволяет им предлагать высоконадежные оценки времени выполнения заказов.
Сертификаты качества
Отсутствие сертификатов может испортить оптовый заказ. Таможенные органы будут задерживать несоответствующую продукцию на неопределенный срок. Строительные инспекторы откажутся от несертифицированной арматуры на строительной площадке. Перед размещением заказа проверьте все отраслевые одобрения. Найдите действительные сертификаты ISO 9001. Проверьте наличие разрешений cUPC, CE или UL/FM в соответствии с вашими региональными требованиями. Запросите действительные номера сертификатов и проверьте их по официальным базам данных. Этот упреждающий шаг предотвращает катастрофические отклонения проектов после их реализации.
5. Стратегические закупки: стратегии оптимизации минимального заказа и сроков выполнения заказов.
Умные команды по закупкам не просто принимают MOQ и ждут. Они используют стратегические методы закупок, чтобы обойти эти ограничения в свою пользу. Вы можете обеспечить более выгодные цены, гарантируя при этом доступность продукта.
Стратегия общего заказа
Производители любят предсказуемый доход. Вы можете договориться об общем заказе на закупку с годовым обязательством по объему. Это удовлетворяет высоким требованиям производителя к минимальному заказу. В свою очередь, вы планируете ежемесячные поставки в шахматном порядке. Это идеально согласует поставки со сроками установки вашего проекта. Вам не нужно принимать 10 000 клапанов в первый день. Поэтапные поставки значительно облегчат ваше бремя денежных потоков. Они также устраняют огромные ограничения на складирование на вашем предприятии.
Соглашения о страховом запасе
Создание программы страховых запасов требует высокого доверия. Сотрудничайте со своим поставщиком, чтобы поддерживать определенный порог количества сырья на его предприятии. Некоторые поставщики даже держат на своих полках полуфабрикаты литых кузовов. Когда вы размещаете повторный заказ, они пропускают длительные этапы поиска и литья. Они переходят непосредственно к механической обработке и сборке. Эта стратегия значительно сокращает время выполнения последующих заказов. По сути, это превращает индивидуальный 12-недельный процесс в быстрый 4-недельный цикл доставки.
Стандартизация спецификаций
Сложность убивает эффективность закупок. Инженеры часто указывают несколько разные клапаны для разных зон здания. Вы должны работать над стандартизацией этих запросов. Уменьшите разницу в запрашиваемых SKU во всех ваших активных проектах. объединяйте объемы заказов на один тип По возможности Эта консолидация поможет вам легко превысить минимальный заказ. Это также дает вам огромные возможности для получения значительных оптовых скидок. Упрощение инвентаризации значительно упрощает долгосрочное обслуживание для конечного пользователя. задвижек из латуни и бронзы .
. Передовые методы оптимизации оптовых заказов.- Перед подписанием контракта проведите аудит запасов сырья у поставщика.
- Установите четкие штрафы за просрочку поставок в договоре купли-продажи.
- Стандартизируйте соединения клапанов и марки материалов для нескольких проектов.
- Запросите пробную партию из 50 единиц, прежде чем санкционировать производство партии в 5000 единиц.
Заключение
Успешная закупка объемных клапанов требует глубокого оперативного согласования. Вы должны согласовать свои внутренние графики проекта непосредственно с реальными производственными реалиями производителя. Понимание мощности печи, времени охлаждения и переменных транспортировки позволяет эффективно планировать. Надежные сроки выполнения заказов не возникают случайно. Они остаются побочным продуктом прозрачного взаимодействия с поставщиками и практики стандартизации спецификаций.
Возьмите под свой контроль следующий цикл закупок как можно раньше. Перестаньте гадать, когда прибудут критически важные компоненты. Оцените своих нынешних поставщиков по жестким критериям, изложенным выше. Мы рекомендуем командам по закупкам запрашивать подробный еженедельный график производства вместе со следующим оптовым ценовым предложением. Вам также следует заранее загрузить листы технических спецификаций и ресурсы BIM, чтобы упростить процесс инженерной оценки.
Часто задаваемые вопросы
Вопрос: Каков типичный минимальный заказ для латунных задвижек OEM?
Ответ: Для проектов производителей оригинального оборудования (OEM) обычно требуется минимум от 1000 до 3000 единиц. Этот том оправдывает большие первоначальные затраты на создание нестандартных инструментов и ковочных штампов. Клапаны большего диаметра могут предложить немного меньший минимальный заказ, поскольку они потребляют больше сырья на единицу.
Вопрос: Увеличивает ли требование о бессвинцовой латуни сроки производства?
Ответ: Да, указание соблюдения требований по содержанию свинца часто продлевает график на 1–2 недели. Заводы должны отделять партии бессвинцовой продукции от стандартной продукции. Они требуют строгого выбора сырья и тщательно очищают печи, чтобы предотвратить перекрестное загрязнение, которое по своей сути замедляет общий производственный цикл.
Вопрос: Насколько быстрее осуществляется авиаперевозка образцов клапанов по сравнению с морской?
Ответ: Воздушные перевозки доставляют образцы всего за 5–7 дней, тогда как морские перевозки занимают от 30 до 45 дней. Однако воздушный транспорт следует использовать только для небольших партий проб. Огромный вес объемных металлических клапанов делает выполнение целых производственных заказов финансово непосильным.
Вопрос: Почему изготовление бронзовых клапанов с фланцевым соединением занимает больше времени, чем изготовление латунных клапанов с резьбой?
Ответ: Фланцевые бронзовые клапаны основаны на традиционных процессах литья в песчаные формы, которые требуют тщательной подготовки формы и длительного времени охлаждения. В латунных клапанах с резьбой обычно используется высокоскоростная ковка. Сложная геометрия фланцев также предъявляет более сложные требования к обработке на станках с ЧПУ, что значительно увеличивает время на этапе производства.
