Что следует проверить перед приемкой латунного шарового крана?
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-14 Происхождение:Работает


Принятие партии клапанов без структурированного протокола контроля качества несет огромный риск непосредственно на ваше предприятие. Сбои системы, нарушения нормативных требований и простои в работе могут снизить производительность, если вы игнорируете входной контроль. Визуальные дефекты, неправильные марки материалов и внутренние дефекты посадки зачастую изначально совершенно незаметны. Обычно вы обнаруживаете их только после того, как создадите давление во всей системе. Такая оплошность часто приводит к катастрофическим утечкам и серьезным угрозам безопасности. Нам нужен гораздо лучший подход к смягчению этих операционных рисков. В этой статье представлена строгая, основанная на стандартах система проверок для вашей команды. Мы поможем вам эффективно и результативно оценить ваши входящие запасы. Прежде чем подписать накладную на поставку, вы узнаете, как обеспечить соответствие каждого отдельного устройства вашим строгим эксплуатационным требованиям. Мы исследуем точные контрольные точки качества, которые вам необходимо реализовать прямо сейчас. Надлежащая проверка защищает ваш персонал и критическую инфраструктуру с первого дня.
Ключевые выводы
- Визуальный и габаритный контроль качества: Аномалии поверхности и дефекты резьбы являются причиной большинства непосредственных сбоев при установке.
- Аутентификация материала. Проверка конкретных марок сплавов (например, DZR, бессвинцовый) имеет решающее значение для обеспечения соответствия требованиям и длительного срока службы.
- Проверка производительности: функциональные проверки крутящего момента и гидростатические испытания отделяют базовые компоненты от надежных промышленных активов.
- Подотчетность поставщика. Тщательная приемочная проверка служит итоговой оценочной картой для оценки вашего партнера по закупкам.
1. Проверка визуальной и структурной целостности
Осмотр необходимо начать с оценки внешнего состояния компонентов. Осмотрите корпус клапана на предмет пористости. Внимательно осмотрите устройство на наличие микротрещин, холодных замыканий или вздутий на поверхности. Высококачественный процесс ковки обеспечивает гладкую и однородную поверхность. На нем никогда не должно быть чрезмерных выступов или грубых линий разъема. Плохое литье часто указывает на некачественный производственный контроль. Эти структурные аномалии ослабляют организм. В конечном итоге они вызывают разрыв под высоким давлением в системе.
Далее необходимо оценить точки подключения. Технические специалисты должны использовать калиброванный резьбомер для проверки резьбы NPT или BSPT. Осмотрите резьбу на наличие заусенцев или признаков перекрестной резьбы. Обращайте внимание на неправильные следы обработки. Плохо нарезанная резьба часто становится причиной истирания. Они также приводят к немедленной утечке во время установки. Вы не сможете легко исправить поврежденную резьбу в полевых условиях.
Наконец, проверьте постоянство толщины стенок по всей партии. Точно измерьте толщину стенки корпуса клапана. Сравните эти измерения с базовыми стандартами безопасности. Соответствующая толщина предотвращает разрыв корпуса при максимальном номинальном давлении. Некоторые производители для экономии материальных затрат утончают стенки. Эта опасная практика резко снижает запас прочности.
Контрольный список распространенных визуальных дефектов:
- Ямки на поверхности или глубокие царапины вблизи мест уплотнения.
- Неполный или деформированный профиль резьбы.
- Видимое изменение цвета, указывающее на неправильную термообработку.
- Асимметричное литье корпуса или смещенные порты.
Стандартные допуски на размерный контроль
| Область проверки. | Приемлемое состояние. | Критерии отклонения. |
|---|---|---|
| Поверхность тела | Гладкая, однородная поверхность | Видимые питтинги, трещины, острые заусенцы. |
| Шаг резьбы | Соответствует стандартному калибру проходимости/непроходимости | Заедание, расшатывание, поврежденные гребни |
| Толщина стены | Соответствует или превышает указанный минимум | Отклонения, превышающие -5% от спецификации |
2. Проверка характеристик и материалов латунного шарового крана
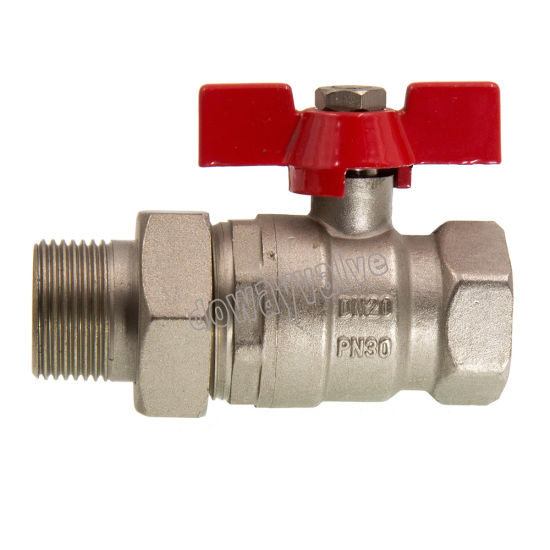
Аутентификация материалов отделяет надежный инвентарь от опасных подделок. вы должны ознакомиться По прибытии Начните с сопоставления протоколов заводских испытаний (MTR) с физическим продуктом. Отличайте стандартные латунные сплавы, такие как CW617N, от латуни, устойчивой к обесцинкованию (DZR). Латунь DZR абсолютно обязательна для применения в агрессивной воде. Стандартная латунь быстро корродирует в определенных средах. Цинк вымывается, оставляя после себя хрупкую медную оболочку. со спецификациями латунного шарового крана .
Проверки соответствия не менее важны и для питьевого водоснабжения. Вы должны визуально проверить маркировку «LF» (без свинца) на корпусе. Обеспечьте полное соответствие стандартам NSF/ANSI 61 и 372. Регулирующие органы строго наказывают предприятия за использование несоответствующих материалов в системах питьевой воды. Всегда требуйте документальное подтверждение сертификации по содержанию свинца.
Вы также должны оценить внутренние посадочные и уплотнительные материалы. Убедитесь, что вы получаете высококачественный латунный шаровой кран с седлами из первичного ПТФЭ. Проверьте наличие двойных уплотнительных колец штока из FKM или EPDM. Эти специальные эластомеры предотвращают длительный износ. Они также со временем устраняют неприятные утечки из упаковки. Седла из переработанного или низкосортного ПТФЭ быстро деформируются под воздействием термической нагрузки.
3. Функциональное срабатывание и тестирование крутящего момента
Безупречный внешний вид ничего не значит, если внутренняя механика дает сбой. Сначала необходимо проверить соосность штока и рукоятки. Убедитесь, что рычаг или Т-образная рукоятка идеально совмещены с внутренним отверстием. Несоосность указывает на некачественную сборку. Неправильно расположенная ручка часто ограничивает полный поток через порт. Это не позволяет операторам узнать истинное положение клапана.
Затем вручную оцените пусковой и рабочий крутящий момент. Приведите в действие случайную выборку каждой входящей партии латунных шаровых кранов . Ручка должна плавно поворачиваться на 90 градусов. Он не должен заедать или проявлять чрезмерное трение. И наоборот, он никогда не должен ощущаться полностью свободным. Ослабленная рукоятка обычно указывает на недостаточное сжатие уплотнения штока.
Наконец, проверьте тело на наличие ограничений ориентации потока. Внимательно посмотрите на стрелки направления, отлитые в металле. Многие стандартные плавающие конструкции являются двунаправленными. Однако конкретные конфигурации требуют строгой ориентации. Конструкции со встроенными обратными клапанами или специальными вентиляционными механизмами полностью зависят от правильного направления потока. Вы должны проверить эти зависимости до принятия инвентаря.
Диаграмма диагностики крутящего момента
| Диагностическое ощущение. | Потенциальная основная проблема . | Требуемые действия. |
|---|---|---|
| Чрезмерный момент отрыва | Перетянутая набивка, вздутые сиденья. | Отклонить или запросить заводскую настройку |
| Песчаное или прерывистое движение | Мусор в канале, поврежденная поверхность шара | Карантин и осмотр внутренней полости |
| Ослабленная или неаккуратная ручка | Уменьшенный размер штока, вышедшие из строя уплотнительные кольца | Отбраковать партию, проверить шток на утечку |
4. Герметизация под давлением и проверка герметичности
Проверка предельных значений структурного давления не подлежит обсуждению с точки зрения безопасности системы. Вы должны провести или просмотреть данные гидростатических испытаний корпуса. Внимательно проверьте документацию по заводским испытаниям. Альтернативно, проведите внутренние выборочные проверки на своем предприятии. Технические специалисты обычно проводят испытания при давлении, в 1,5 раза превышающем максимальное рабочее давление. Убедитесь, что корпус клапана не потеет, не течет и не протекает наружу во время этого периода выдержки.
После проверки оболочки оцените целостность внутренней крышки. На этом этапе вам потребуется проверка пневматического сиденья. Убедитесь, что плавающий шар и седла из ПТФЭ обеспечивают герметичное уплотнение. Проведите этот тест как при низком, так и при высоком давлении. Строго следуйте стандартам тестирования API 598 или EN 12266-1. Даже микроскопические пузырьки указывают на нарушение герметичности поверхности.
Наконец, убедитесь в механической безопасности штока. Убедитесь, что в конструкции имеется противовыбросовой шток с нагрузкой снизу. Давление системы выталкивает этот шток наружу к обработанному заплечику. Это предотвращает опасное выбрасывание штока в случае ослабления уплотнительной гайки. Эта специфическая механическая особенность жизненно важна для всех промышленных систем, находящихся под давлением.
Стандартная процедура проверки сиденья:
- Надежно закрепите компонент на пневматическом испытательном стенде.
- Подайте воздух низкого давления (обычно 80 фунтов на квадратный дюйм) на сторону впуска.
- Осмотрите сторону выпуска, используя водяную баню или жидкость для обнаружения утечек.
- Удерживайте давление в течение стандартной продолжительности (например, 15–60 секунд).
- Запишите любое видимое образование пузырьков как неисправность.
5. Оценка поставщика латунных шаровых кранов после поставки
Ваш процесс обеспечения качества выходит за рамки физического оборудования. Вы должны оценить предоставленную документацию и возможность отслеживания. Надежный поставщик латунных шаровых кранов немедленно предоставит полную документацию. Сюда входят точные номера партий, сертифицированные сертификаты на материалы и отчеты об испытаниях под давлением при доставке. Отсутствие документации убедительно свидетельствует об отсутствии заводского контроля качества.
Затем оцените используемую упаковку и методы физической защиты. Узнайте, как поставщик доставил товар на погрузочную платформу. Качественные поставщики постоянно используют пластиковые протекторы резьбы. Они помещают отдельные единицы в запечатанные полиэтиленовые пакеты. Такое внимание к деталям предотвращает внутреннее загрязнение. Это также предотвращает повреждение при транспортировке, вызванное ударами юнитов друг о друга в коробке.
Наконец, тщательно просмотрите процесс устранения дефектов. Установите четкий рабочий процесс для карантинных объектов, не соответствующих требованиям системы проверки. Оцените, как продавец обращается с возвращенным товаром. Прозрачный и простой процесс RMA (разрешение на возврат товара) доказывает их приверженность. Это служит ключевым индикатором их долгосрочной жизнеспособности в качестве поставщика.
Заключение
- Правильный приемочный контроль перекладывает затраты, связанные с производственными дефектами, обратно на поставщика.
- Строгий контроль качества защищает вашу эксплуатационную целостность и предотвращает катастрофические утечки.
- Включите этот конкретный контрольный список в свои стандартные операционные процедуры (СОП) для немедленного получения инвентаря.
- Используйте собранные данные проверок для постоянной оценки и уточнения списка поставщиков.
Часто задаваемые вопросы
Вопрос: Должны ли латунные шаровые краны ориентироваться по потоку воды?
Ответ: Большинство стандартных плавающих шаровых кранов являются двунаправленными и прекрасно функционируют независимо от ориентации. Однако вы должны указать исключения, когда направленный поток действительно имеет значение. Например, определенные вентилируемые шаровые краны или системы, требующие специальной защиты от замерзания, должны быть обращены в определенном направлении. Перед установкой всегда проверяйте корпус на наличие стрелок направления.
Вопрос: Как я могу проверить, действительно ли клапан устойчив к децинкификации (DZR)?
О: Вам следует искать маркировку «CR» или «DZR», физически выкованную непосредственно на корпусе клапана. После этого сопоставьте эту маркировку с сертификатами материалов, предоставленными поставщиком. В документации должна быть четко указана марка сплава, соответствующая требованиям DZR, например CW602N. Стандартная латунь CW617N не устойчива к обесцинкованию.
Вопрос: Какова допустимая скорость утечки во время испытания под давлением?
О: Для латунных шаровых кранов с упругим седлом и седлами из ПТФЭ стандартным требованием по стандарту API 598 является «Класс А». Эта строгая классификация означает, что в течение всего периода испытаний допускается отсутствие видимых утечек или пузырьков. Любое видимое плача или пузырение означает немедленную неудачу.
